

Nguyên nhân nào gây ra hiện tượng phun không đều và phun quá mức? Máy phun keo nóng chảy cung cấp giải pháp liên kết toàn diện.
2026-09-02 10:41Trong ứng dụng keo dán công nghiệp, chỉ vài milimét cũng có thể tạo ra sự khác biệt lớn.
Lượng keo phun hơi quá rộng có thể làm nhiễm bẩn mép sản phẩm. Lượng keo phun không ổn định có thể tạo ra liên kết yếu ở một khu vực và lượng keo thừa ở khu vực khác. Khi những vấn đề này lặp đi lặp lại hàng trăm hoặc hàng nghìn lần mỗi ca làm việc, kết quả không chỉ đơn thuần là vấn đề về hình thức mà còn có thể trở thành chi phí sản xuất có thể đo lường được.
Dành cho các nhà sản xuất hoạt động trong lĩnh vực nệm, nội thất ô tô, bao bì, đồ da, giày dép, vật liệu tổng hợp, nẹp cạnh, bọc định hình, túi chuyển phát nhanh, túi xách, đóng sách và các sản phẩm lọc không khí.phun không đều và phun quá mứcĐây là hai thách thức phổ biến cần được chú trọng hơn trong quá trình lựa chọn thiết bị.
Vấn đề này thường bị hiểu nhầm là vấn đề về chất lượng keo dán.
Trên thực tế, các khuyết tật trong quá trình phun sơn có thể xuất phát từ nhiều yếu tố tương tác lẫn nhau:
Độ nhớt của chất kết dính + nhiệt độ + áp suất + thiết kế vòi phun + khoảng cách phun + chuyển động của súng phun + đặc tính của chất nền + điều khiển máy.
Đây là lý do tại sao việc lựa chọn một hệ thống phun keo nóng chảy phù hợp phức tạp hơn so với việc chỉ đơn giản chọn một máy có công suất làm nóng chảy lớn hơn.
Công ty TNHH Thiết bị Điện cơ SaipuSaipu chuyên về nghiên cứu và phát triển, sản xuất, bán hàng và dịch vụ hậu mãi thiết bị phun keo nóng chảy. Với ứng dụng trải rộng nhiều lĩnh vực công nghiệp, Saipu cung cấp các giải pháp phun keo tích hợp được thiết kế dựa trên quy trình liên kết thực tế chứ không phải chỉ dựa trên thông số kỹ thuật của một máy móc đơn lẻ.
Vậy, nguyên nhân nào gây ra hiện tượng phun không đều và phun quá mức—và làm thế nào các nhà sản xuất có thể lựa chọn thiết bị phù hợp để giải quyết những vấn đề này?
1. Vấn đề người dùng: Tại sao việc phun keo nóng chảy lại không đều?
Hãy tưởng tượng một dây chuyền sản xuất đang hoạt động với tốc độ ổn định.
Vào đầu ca làm việc, kiểu phun trông khá ổn.
Tuy nhiên, sau vài giờ, các nhân viên vận hành nhận thấy:
Một bên nhận được nhiều chất kết dính hơn bên kia.
Độ rộng tia phun trở nên không đồng đều.
Keo dán lan đến các khu vực bên ngoài vùng liên kết.
Keo tích tụ xung quanh vòi phun.
Một số sản phẩm cần được dặm lại bằng tay.
Lượng tiêu thụ keo dán tăng dần.
Người vận hành thường xuyên điều chỉnh áp suất hoặc nhiệt độ.
Đây là lúc các nhà quản lý sản xuất cần nhìn xa hơn chính khẩu súng phun sơn.
1.1 Nhiệt độ keo không ổn định
Keo nóng chảy phải được xử lý trong phạm vi nhiệt độ thích hợp do nhà cung cấp keo quy định.
Nếu nhiệt độ quá thấp, độ nhớt có thể tăng lên và chất kết dính có thể không được phun sương hoặc phân bố như mong muốn.
Nếu nhiệt độ quá cao hoặc chất kết dính bị nung nóng quá lâu, vật liệu có thể bị tiếp xúc nhiệt không cần thiết.
Do đó, độ ổn định nhiệt độ không chỉ đơn thuần là vấn đề "làm nóng".
Điều này ảnh hưởng trực tiếp đến tính nhất quán của quy trình ứng tuyển.
1.2 Áp suất phun không chính xác
Áp suất phun ảnh hưởng đến cách chất kết dính thoát ra khỏi vòi phun.
Nếu áp suất quá thấp, kiểu phun có thể không đều hoặc không hoàn chỉnh.
Nếu áp suất quá cao, chất kết dính có thể lan ra ngoài khu vực cần liên kết, làm tăng hiện tượng phun thừa.
Do đó, một hệ thống keo dán chuyên nghiệp cần cung cấp các điều kiện áp suất có thể kiểm soát và lặp lại được, thay vì buộc người vận hành phải thường xuyên điều chỉnh thủ công.
1.3 Việc lựa chọn vòi phun rất quan trọng
Không có loại vòi phun nào phù hợp cho mọi ứng dụng.
Nhà sản xuất nệm có thể yêu cầu kiểu phun khác so với nhà sản xuất keo dán vải nội thất ô tô.
Các ứng dụng đóng gói có thể yêu cầu các đường kẻ hẹp, trong khi ép màng composite có thể yêu cầu phạm vi phủ rộng hơn.
Do đó, vòi phun nên được lựa chọn theo các tiêu chí sau:
Loại keo dán
Độ nhớt
Chiều rộng lớp phủ cần thiết
Khoảng cách phun
Chất nền
Tốc độ sản xuất
Trọng lượng keo cần thiết
Sự không phù hợp giữa vòi phun và ứng dụng có thể gây ra hiện tượng phun thừa ngay cả khi máy móc hoạt động bình thường.
2. Lựa chọn sản phẩm: Nhà máy cần tìm kiếm những đặc điểm gì ở máy dán keo nóng chảy?
Khi các nhà máy mua hệ thống keo nóng chảy, sai lầm phổ biến nhất là chỉ so sánh các máy móc dựa trên khả năng làm nóng chảy.
Ví dụ:
“Máy A có bình chứa lớn hơn máy B, vậy nên máy A chắc chắn tốt hơn.”
Không nhất thiết.
Việc đánh giá theo định hướng sản xuất cần xem xét toàn bộ quá trình liên kết keo:
Nung chảy → Gia nhiệt → Bơm → Áp suất → Ống dẫn nhiệt → Súng phun → Vòi phun → Chất nền
Mỗi thành phần đều có thể ảnh hưởng đến kiểu phun cuối cùng.
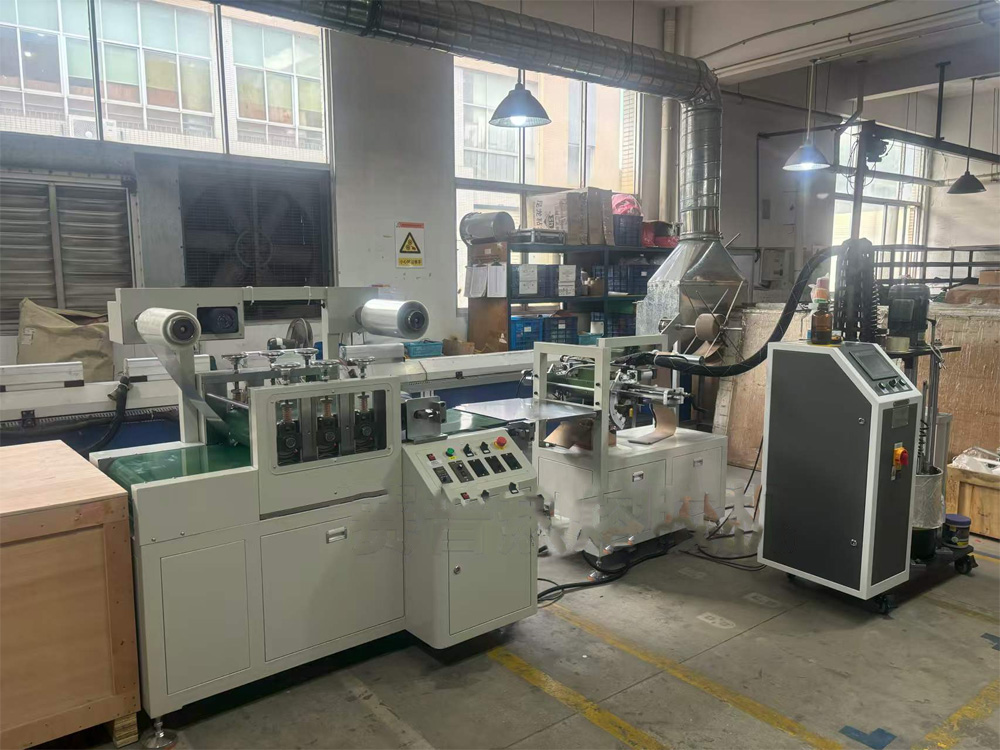
Một sự phù hợpMáy dán keo nóng chảyDo đó, cần phải đảm bảo khả năng gia nhiệt keo ổn định, phân phối nhất quán và các thông số ứng dụng có thể kiểm soát được.
Quan trọng hơn, nó phải phù hợp với quy trình sản xuất của khách hàng.
3. Hệ thống keo nóng chảy hoàn chỉnh kiểm soát chất lượng phun như thế nào?
Một hệ thống được thiết kế tốt cần cho phép các kỹ sư sản xuất thiết lập các điều kiện quy trình có thể lặp lại.
Các biến số chính thường bao gồm:
| Tham số | Tác động sản xuất | Những điều người mua nên đánh giá |
|---|---|---|
| Nhiệt độ keo | Ảnh hưởng đến độ nhớt và dòng chảy | Kiểm soát nhiệt độ ổn định |
| Công suất bơm | Xác định nguồn cung cấp keo dán | Độ ổn định đầu ra |
| Áp lực | Ảnh hưởng đến kiểu phun | Áp suất có thể điều chỉnh |
| Vòi phun | Xác định độ rộng/kiểu phun | Lựa chọn theo ứng dụng cụ thể |
| Khoảng cách phun | Thay đổi phạm vi bảo hiểm | Định vị súng có thể lặp lại |
| Tốc độ đường dây | Ảnh hưởng đến sự phân bố chất kết dính | Chọn máy móc phù hợp với tốc độ sản xuất |
| Độ nhớt của chất kết dính | Ảnh hưởng đến quá trình phun sương/dòng chảy | Chọn thiết bị phù hợp với chất kết dính |
| Sưởi ấm ống | Ngăn ngừa sự thay đổi độ nhớt trong quá trình cung cấp | Giám sát nhiệt độ độc lập |
| Điều kiện lọc | Ảnh hưởng đến sự ổn định dòng chảy | Dễ dàng kiểm tra và bảo trì |
| Kiểm soát súng | Xác định hành vi mở/đóng | Phản hồi nhanh chóng và có thể lặp lại |
Các thông số vận hành chính xác luôn cần được xác nhận thông qua dữ liệu kỹ thuật về chất kết dính và các thử nghiệm sản xuất.
Điều này đặc biệt quan trọng vì không có "nhiệt độ tốt nhất", "áp suất tốt nhất" hoặc "khoảng cách phun tốt nhất" nào phù hợp cho mọi loại keo nóng chảy.
4. Kịch bản ứng dụng: Một nền tảng thiết bị, nhiều quy trình liên kết
Một trong những lý do khiến các nhà mua hàng công nghiệp ngày càng cân nhắc các hệ thống keo nóng chảy tích hợp là sự đa dạng của sản xuất hiện đại.
Cùng một nhà sản xuất có thể sản xuất nhiều loại sản phẩm khác nhau, mỗi loại yêu cầu một kiểu dán keo khác nhau.
Sản xuất nệm
Quá trình sản xuất nệm có thể bao gồm việc liên kết bọt, vải và các vật liệu khác.
Hệ thống phun có thể cần phải bao phủ các khu vực tương đối lớn trong khi vẫn đảm bảo phân bố keo đều.
Nếu phạm vi phun quá rộng, keo có thể lan đến những khu vực không cần liên kết.
Nếu kiểu bố trí quá hẹp, độ phủ liên kết có thể không đủ.
Do đó, thiết bị cần cho phép điều chỉnh độ rộng phun và quy trình ứng dụng sao cho phù hợp với cấu trúc nệm và tốc độ sản xuất.
Nội thất ô tô
Các bộ phận nội thất ô tô thường bao gồm vải, mút xốp, vật liệu composite và vật liệu trang trí.
Các ứng dụng có thể bao gồm:
Những người đứng đầu
Tấm cửa
Vật liệu trang trí
Các thành phần âm thanh
Vải nội thất
Đối với các ứng dụng này, độ đồng nhất của chất keo phun rất quan trọng vì lượng keo quá nhiều có thể ảnh hưởng đến hình thức, trọng lượng và khả năng xử lý vật liệu.
Hệ thống keo nóng chảy được cấu hình đúng cách có thể giúp các nhà sản xuất thiết lập quy trình ứng dụng lặp lại hiệu quả hơn.
Bao bì
Sản xuất bao bì thường chú trọng tốc độ.
Thùng carton, túi, quai xách và vật liệu đóng gói nhiều lớp có thể cần dán keo nhanh chóng.
Mô hình phun ổn định giúp giảm thiểu:
Nhiễm bẩn do chất kết dính
Sửa chữa thủ công
Tiêu thụ keo dán quá mức
Vệ sinh không cần thiết
Đối với các dây chuyền đóng gói tốc độ cao, khả năng phản hồi và đồng bộ hóa thiết bị với dây chuyền sản xuất trở nên đặc biệt quan trọng.
Đồ da và giày dép
Ngành sản xuất đồ da và giày dép có thể liên quan đến các bề mặt không đều, vùng liên kết hẹp và sự kết hợp các vật liệu khác nhau.
Do đó, hệ thống phun có thể cần kiểm soát việc phun chính xác hơn.
Phạm vi phun rộng hơn không nhất thiết là tốt hơn.
Trong nhiều trường hợp, mục tiêu là:
Cho lượng keo vừa đủ vào đúng vị trí.
Nguyên tắc đó là cốt lõi của việc ứng dụng keo nóng chảy hiệu quả.
Sản xuất bộ lọc không khí
Các sản phẩm lọc có thể chứa các khu vực liên kết lớn cũng như các vùng niêm phong hẹp.
Hệ thống chất kết dính cần đảm bảo phân phối ổn định mà không phun quá nhiều chất kết dính có thể gây cản trở quá trình lọc.
Đây là một ví dụ khác cho thấy tại sao việc lựa chọn vòi phun phù hợp với từng ứng dụng và điều chỉnh quy trình lại vô cùng cần thiết.
5. Nguyên nhân nào dẫn đến hiện tượng phun quá mức?
Hiện tượng phun thừa thường là kết quả dễ thấy khi một số biến số trong quy trình bị mất cân bằng.
Các nguyên nhân phổ biến bao gồm:
Áp suất quá cao
Áp lực quá lớn có thể đẩy chất kết dính ra ngoài khu vực cần dán.
Đầu phun không đúng
Vòi phun có góc phun hoặc đặc tính đầu ra không phù hợp có thể tạo ra vùng phun quá rộng.
Khoảng cách phun quá mức
Khoảng cách lớn giữa súng bắn keo và bề mặt cần dán có thể khiến keo lan ra ngoài khu vực dự định.
Sản lượng keo quá mức
Nếu định mức sử dụng cao hơn mức cần thiết cho bề mặt, lượng keo thừa sẽ tích tụ.
Đồng bộ hóa không chính xác
Khi súng phun keo và dây chuyền sản xuất không được đồng bộ hóa đúng cách, keo có thể được phun trước hoặc sau khu vực cần liên kết.
Nhiệt độ keo không ổn định
Sự thay đổi độ nhớt có thể làm thay đổi kiểu phun.
Đây là lý do tại sao việc chỉ đơn giản giảm áp suất không phải lúc nào cũng là giải pháp đúng đắn.
Kỹ sư quy trình cần xác định nguyên nhân thực sự trước khi thay đổi các thông số.
6. Các nhà sản xuất có thể giảm thiểu lượng keo dán thải ra bằng cách nào?
Giảm lượng keo tiêu thụ không nhất thiết có nghĩa là giảm lớp keo xuống mức tối thiểu.
Mục tiêu là đạt được hiệu suất liên kết cần thiết với mộtứng dụng keo dán có kiểm soát và lặp lại.
Một chuỗi tối ưu hóa hữu ích là:
Bước 1 — Xác nhận thông số kỹ thuật của chất kết dính
Kiểm tra độ nhớt, nhiệt độ khuyến nghị và phương pháp ứng dụng.
Bước 2 — Ổn định nhiệt độ
Đảm bảo thiết bị nấu chảy và ống dẫn nhiệt duy trì các điều kiện xử lý thích hợp.
Bước 3 — Thiết lập áp suất phù hợp
Điều chỉnh áp suất tùy theo loại keo và đầu phun.
Bước 4 — Tối ưu hóa việc lựa chọn vòi phun
Chọn kiểu phun phù hợp với diện tích cần dán thực tế.
Bước 5 — Kiểm soát khoảng cách phun
Duy trì khoảng cách nhất quán trong quá trình phun thuốc thủ công hoặc tự động.
Bước 6 — Đồng bộ hóa tốc độ sản xuất
Điều chỉnh lượng keo dán phù hợp với tốc độ dây chuyền.
Bước 7 — Đo lượng keo tiêu thụ
Ghi lại lượng keo tiêu thụ cho mỗi sản phẩm hoặc mỗi lô sản xuất.
Bước cuối cùng này đặc biệt quan trọng.
Nếu không có phép đo, nhà máy có thể cho rằng quy trình mới đang tiết kiệm keo dán mà không biết liệu thực tế có phải vậy hay không.
7. Dữ liệu kỹ thuật nên được sử dụng để đưa ra quyết định về quy trình.
Đối với hoạt động mua sắm công nghiệp, thông số kỹ thuật thiết bị cần phải liên quan đến các chỉ tiêu sản xuất có thể đo lường được.
Đánh giá thực tiễn nhà máy có thể bao gồm:
| KPI | Phương pháp đo lường |
|---|---|
| Lượng keo tiêu thụ | kg/sản phẩm hoặc kg/1.000 sản phẩm |
| Độ rộng phun | mm |
| Nhiệt độ ứng dụng | °C |
| Áp lực dính | thanh |
| Tốc độ đường dây | m/phút hoặc pcs/phút |
| Tỷ lệ lỗi | % |
| Tỷ lệ làm lại | % |
| Tần suất làm sạch vòi phun | thời gian/ca |
| Thời gian ngừng hoạt động ngoài kế hoạch | phút/ca |
| Chất thải keo | kg/tuần hoặc kg/tháng |
Các chỉ số này cho phép các nhà sản xuất so sánh quy trình cũ và quy trình mới một cách khách quan.
Ví dụ, nếu một nhà máy hiện đang tiêu thụ 12 kg chất kết dính cho mỗi 1.000 sản phẩm, nhóm mua hàng có thể lấy con số này làm mức cơ sở.
Sau khi tối ưu hóa thiết bị, nhà máy có thể đo lường mức tiêu thụ mới trong điều kiện sản xuất tương đương.
Điều đó có ý nghĩa hơn nhiều so với việc chỉ đưa ra một tỷ lệ phần trăm tiết kiệm keo dán chung chung.
8. Quyết định mua sắm: Người mua nên hỏi nhà cung cấp những gì?
Trước khi đặt hàng hệ thống phun keo nóng chảy, bộ phận mua sắm nên cung cấp cho nhà cung cấp càng nhiều thông tin ứng dụng càng tốt.
Về chất kết dính
Thương hiệu keo dán
Mô hình dán
Độ nhớt
Nhiệt độ xử lý được khuyến nghị
Định dạng đóng gói
Phương pháp ứng dụng
Giới thiệu về sản phẩm
Kích thước sản phẩm
Loại chất nền
Khu vực liên kết
Mẫu keo dán cần thiết
Trọng lượng keo cần thiết
Về sản xuất
Tốc độ sản xuất
Giờ làm việc hàng ngày
Số ca làm việc
Mức tiêu thụ keo hiện tại
Tỷ lệ lỗi hiện tại
Về Tự động hóa
Phun thủ công hoặc tự động
Số lượng súng
Tích hợp PLC
Đồng bộ hóa dây chuyền sản xuất
Yêu cầu tích hợp robot
Thông tin này cho phép nhà cung cấp thiết bị đề xuất cấu hình phù hợp dựa trên các yêu cầu thực tế của quy trình.
9. Tại sao nên chọn Saipu cho giải pháp keo dán nóng chảy trọn gói?
Công ty TNHH Thiết bị Điện cơ SaipuCông ty tập trung vào máy móc phun keo nóng chảy và cung cấp các giải pháp thiết bị cho nhiều ứng dụng công nghiệp khác nhau.
Phạm vi ứng dụng của nó bao gồm:
Liên kết nệm
liên kết nội thất ô tô
Bao bì
Đồ da
Giày dép
Vật liệu tổng hợp
dán cạnh
Bao bọc hồ sơ
Túi chuyển phát nhanh
Túi xách tay
Đóng sách
Lọc không khí
Kinh nghiệm ứng dụng đa ngành này rất quan trọng vì mỗi ứng dụng lại có định nghĩa khác nhau về "phun thuốc tốt".
Đối với một nhà máy sản xuất nệm, việc phủ sóng diện tích lớn có thể rất quan trọng.
Đối với nhà cung cấp nội thất ô tô, việc kiểm soát phân phối và hình thức bên ngoài có thể được chú trọng hơn.
Đối với bao bì, tốc độ sản xuất và tính lặp lại có thể là yếu tố quan trọng hàng đầu.
Đối với các sản phẩm làm từ da, độ chính xác trong gia công có thể càng quan trọng hơn.
Do đó, phương pháp của Saipu là đánh giákeo dán + vật liệu + kiểu ứng dụng + tốc độ sản xuất + cấu hình thiết bịnhư một hệ thống hoàn chỉnh.
10. Từ khâu lựa chọn thiết bị đến vận hành thử nghiệm nhà máy
Một nhà cung cấp đáng tin cậy không nên biến mất sau khi giao máy.
Một dự án sử dụng keo nóng chảy thực tế có thể bao gồm nhiều giai đoạn.
① Đánh giá ứng dụng
Hiểu rõ sản phẩm, chất kết dính và mục tiêu sản xuất của khách hàng.
② Cấu hình thiết bị
Chọn công suất làm nóng chảy, bơm, ống dẫn, súng phun và vòi phun phù hợp.
③ Quy trình khớp
Điều chỉnh nhiệt độ, áp suất, kiểu phun và khoảng cách phun.
④ Kiểm tra máy móc
Kiểm tra khả năng phân phối keo và hiệu suất phun trước khi sản xuất.
⑤ Vận hành thử nghiệm sản xuất
Điều chỉnh thiết bị sao cho phù hợp với tốc độ dây chuyền và chất nền thực tế của khách hàng.
⑥ Hỗ trợ sau bán hàng
Cung cấp hỗ trợ kỹ thuật về vận hành, bảo trì và khắc phục sự cố.
Quá trình này biến việc mua máy móc thành một giải pháp sản xuất thực tế.
11. Câu hỏi thường gặp
Tại sao lớp keo nóng chảy phun ra lại bị đều?
Các nguyên nhân có thể bao gồm nhiệt độ keo không ổn định, áp suất không chính xác, lựa chọn vòi phun không phù hợp, khoảng cách phun không nhất quán, thay đổi độ nhớt của keo hoặc đồng bộ hóa kém với dây chuyền sản xuất.
Làm thế nào để giảm thiểu hiện tượng keo nóng chảy bắn tung tóe?
Hãy bắt đầu bằng cách kiểm tra nhiệt độ keo, áp suất, lựa chọn vòi phun, khoảng cách phun và lượng keo phun ra. Giải pháp phù hợp phụ thuộc vào loại keo và ứng dụng cụ thể.
Liệu máy phun keo nóng chảy cỡ lớn hơn có tự động cải thiện chất lượng phun không?
Không. Khả năng làm nóng chảy chỉ là một yếu tố. Độ ổn định của bơm, kiểm soát nhiệt độ, điều chỉnh áp suất, ống dẫn nhiệt và cấu hình súng phun/vòi phun cũng quan trọng không kém.
Một hệ thống keo nóng chảy duy nhất có thể phục vụ nhiều ngành công nghiệp khác nhau không?
Về lý thuyết là có, với điều kiện cấu hình máy phù hợp với loại keo và yêu cầu ứng dụng. Các ứng dụng khác nhau có thể yêu cầu các loại súng bắn keo, vòi phun và thông số quy trình khác nhau.
Tôi nên chọn vòi phun như thế nào?
Nên lựa chọn vòi phun dựa trên độ nhớt của keo, chiều rộng phun, chất nền, tốc độ dây chuyền và kiểu phun yêu cầu. Nên tiến hành thử nghiệm sản xuất trước khi hoàn thiện cấu hình.
Saipu có thể cung cấp các giải pháp phun keo nóng chảy theo yêu cầu riêng của khách hàng không?
Có. Khách hàng có thể cung cấp thông tin về chất kết dính, chi tiết sản phẩm, yêu cầu ứng dụng và thông số dây chuyền sản xuất để cấu hình thiết bị có thể được đánh giá phù hợp.
12. Kết luận: Phun thuốc tốt hơn bắt đầu từ việc kiểm soát quy trình tốt hơn
Phun không đều và phun quá mức hiếm khi chỉ do một yếu tố riêng lẻ gây ra.
Chúng thường là kết quả của sự tác động đồng thời của nhiều yếu tố:
Nhiệt độ + độ nhớt + áp suất + vòi phun + khoảng cách phun + sản lượng + tốc độ dây chuyền + chất nền.
Đó là lý do tại sao các nhà sản xuất nên tránh lựa chọn thiết bị chỉ dựa trên dung tích bồn chứa hoặc giá thành máy móc.
Một hệ thống phun keo nóng chảy được cấu hình đúng cách sẽ cung cấp lượng keo ổn định đồng thời cho phép đội ngũ sản xuất kiểm soát tối ưu hóa quy trình ứng dụng.
Đối với các nhà sản xuất hoạt động trong lĩnh vực nệm, nội thất ô tô, bao bì, đồ da, giày dép, vật liệu tổng hợp, dán cạnh, màng bọc, túi chuyển phát nhanh, túi xách, đóng sách và lọc không khí, thiết bị phù hợp có thể trở thành một phần quan trọng trong việc cải thiện độ bám dính và kiểm soát lượng keo tiêu thụ.
Công ty TNHH Thiết bị Điện cơ SaipuCung cấp thiết bị phun keo nóng chảy và các giải pháp ứng dụng được thiết kế phù hợp với các yêu cầu liên kết công nghiệp khác nhau.
Nếu nhà máy của bạn gặp phải các vấn đề như phun không đều, tiêu hao keo quá mức, phải thường xuyên vệ sinh vòi phun hoặc phun thừa keo, đừng chỉ đơn giản tăng hoặc giảm áp suất.
Hãy bắt đầu với toàn bộ quy trình.
Hãy cho chúng tôi biết loại keo dán, chất nền, sản phẩm, chiều rộng phun, tốc độ dây chuyền và vấn đề sản xuất hiện tại của bạn. Saipu có thể giúp bạn đánh giá cấu hình phun keo nóng chảy phù hợp và xây dựng quy trình liên kết ổn định hơn.
Bạn cần giải pháp keo nóng chảy cho dây chuyền sản xuất của mình?
Hãy liên hệ với Công ty TNHH Thiết bị Điện cơ Saipu để thảo luận về yêu cầu ứng dụng và cấu hình thiết bị của bạn.
Trang web: https://www.saipu-adhesivemachine.com/
Từ khâu cung cấp keo đến khâu phun hoàn thiện, mục tiêu rất đơn giản: cung cấp nhiều keo hơn ở những nơi cần thiết, giảm thiểu lãng phí ở những nơi không cần thiết.